
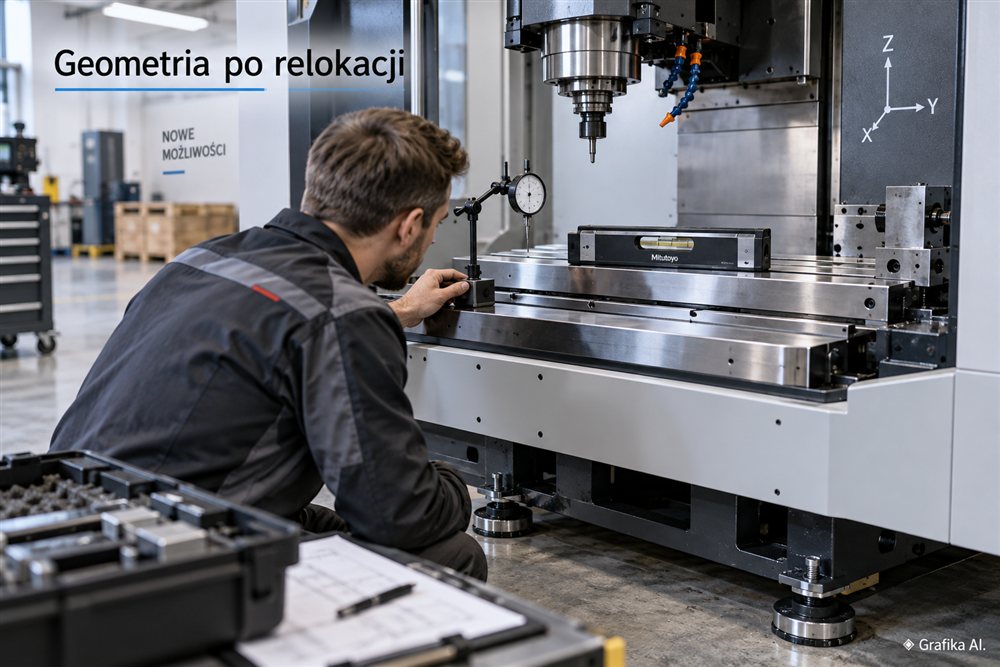
Po relokacji obrabiarka może być idealnie wypoziomowana, a mimo to produkować detale poza tolerancją. Wystarczy, że podczas transportu lub ponownego posadowienia zmieni się rozkład obciążeń korpusu, pojawi się niewielkie skręcenie łoża albo ujawni się błąd prostopadłości osi. Poziomica pokaże prawidłowe ustawienie, ale frezowane powierzchnie nie będą już zachowywać wymaganej geometrii.
Problem jest szczególnie dotkliwy w przypadku centrów obróbczych CNC, które wykonują elementy z tolerancjami rzędu 0,01–0,02 mm. Przy takich wymaganiach nawet niewielkie odchylenie, niezauważalne podczas standardowego uruchomienia, może oznaczać serię braków produkcyjnych. Dlatego wypoziomowanie maszyny po relokacji jest początkiem odbioru technicznego, a nie potwierdzeniem odzyskania dokładności.
Dlaczego prawidłowy poziom nie gwarantuje właściwej geometrii obrabiarki?
Podczas relokacji zmieniają się warunki, w których pracuje konstrukcja maszyny. Nowa posadzka może mieć inną sztywność, podkładki poziomujące nie zawsze przylegają jednakowo, a śruby podporowe przenoszą obciążenia w innych punktach niż przed transportem. W rezultacie korpus obrabiarki może ulec niewielkiemu odkształceniu sprężystemu.
Samo wskazanie poziomicy nie wykryje wszystkich takich zmian. Stół może być ustawiony poziomo w pozycji środkowej, ale podczas przejazdu osi Y ujawni się skręcenie korpusu. Wtedy orientacja układu prowadnic zmienia się wraz z położeniem zespołów ruchomych. Efektem bywają błędy prostoliniowości, prostopadłości powierzchni oraz niejednakowa głębokość obróbki na różnych obszarach stołu.
Dobrze pokazuje to procedura instalacyjna centrów Haas VF/VM. Producent przewiduje początkowe podparcie konstrukcji na śrubach narożnych, kontrolę skręcenia podczas przemieszczania stołu, a następnie odpowiednie ustawienie podpór środkowych. W tej procedurze dopuszczalna odchyłka skręcenia i ugięcia wynosi 0,0002 cala na 10 cali, czyli około 0,005 mm na 254 mm. To wartość właściwa dla wskazanej procedury, a nie uniwersalna tolerancja wszystkich frezarek.
Typowy błąd montażowy polega na mocnym dociągnięciu każdej śruby podporowej, żeby maszyna stała „pewniej”. Tymczasem zbyt duży nacisk środkowej podpory może odkształcić korpus. Poziomica nadal wskaże poprawny wynik w jednym miejscu, choć geometria prowadnic będzie niewłaściwa.
Po ustawieniu obrabiarki trzeba więc sprawdzić:
- Poziom w obu kierunkach – zgodnie z punktami pomiarowymi wskazanymi przez producenta.
- Skręcenie i ugięcie konstrukcji – przez porównanie wskazań w kilku pozycjach przemieszczanego stołu.
- Rozkład podparcia – czy stopy i podkładki pracują zgodnie z procedurą, bez nadmiernego naprężenia korpusu.
- Geometrię wrzeciona względem stołu – między innymi metodą omiatania powierzchni czujnikiem zamocowanym we wrzecionie.
Jeżeli wskazania zmieniają się podczas przejazdu osi, pierwszym krokiem jest kontrola podparcia i korekta ustawienia zgodna z instrukcją maszyny. Jeśli poziom i skręcenie pozostają stabilne, dalsze manipulowanie śrubami na wyczucie nie ma uzasadnienia. Należy przejść do pomiarów geometrycznych.
Istotne ograniczenie: poziomowaniem nie da się usunąć zużycia prowadnic, uszkodzenia zespołu wrzeciona ani luzu w układzie napędowym. Próba zamaskowania takich usterek przez zmianę podparcia może pogorszyć stan konstrukcji.
Jakie pomiary wykrywają błędy, których nie pokaże poziomica?
Po prawidłowym ustawieniu maszyny trzeba odpowiedzieć na dwa pytania: czy jej zespoły zachowują właściwą geometrię oraz czy osie przemieszczają się zgodnie z poleceniami sterowania CNC. To osobne zagadnienia, wymagające różnych metod pomiarowych.
Podstawą kontroli geometrycznej jest ISO 230-1:2012, opisująca metody badania dokładności geometrycznej obrabiarek w warunkach bez obciążenia lub przy obciążeniach quasi-statycznych. W praktyce sprawdza się między innymi prostoliniowość ruchów, prostopadłość osi oraz orientację wrzeciona względem powierzchni roboczych.
Następny etap to kontrola pozycjonowania. Zgodnie z metodami ISO 230-2:2014 można ocenić dokładność i powtarzalność pozycjonowania osi CNC. Do takich pomiarów stosuje się między innymi interferometry laserowe, np. systemy Renishaw XL-80.
Przykład: frezarka wykonuje płytę z dwoma otworami rozmieszczonymi w odległości 500,00 ±0,02 mm. Po relokacji pomiar laserowy wykazuje systematyczny błąd pozycjonowania osi X wynoszący 0,04 mm na odcinku 500 mm. Oznacza to ryzyko przekroczenia tolerancji rozstawu otworów, mimo że maszyna jest prawidłowo wypoziomowana.
Przesunięcie punktu zerowego przedmiotu nie rozwiąże tego problemu. Zmieni położenie całego detalu, ale nie skoryguje błędnej odległości między pozycjami osi. Potrzebna jest diagnoza układu pomiarowego lub napędowego, a dopiero po wykluczeniu nieprawidłowości mechanicznych – odpowiednia korekcja pozycjonowania.
Inny rodzaj problemów ujawnia test ballbar, wykonywany na przykład systemem Renishaw QC20. Obrabiarka realizuje zaprogramowany ruch po okręgu, a przyrząd rejestruje odchylenia rzeczywistej trajektorii. Analiza pozwala wskazać symptomy takie jak:
- błędy prostopadłości osi;
- luzy zwrotne i problemy przy zmianie kierunku ruchu;
- niedopasowanie charakterystyk napędów;
- nieprawidłowości związane ze skalą pozycjonowania.
Pojedynczy test ballbar zajmuje zazwyczaj 10–20 minut. Jego wyniki można analizować zgodnie z metodami ISO 230-4:2022. Trzeba jednak rozróżnić szybki test diagnostyczny od pełnej kontroli dokładności maszyny. Ballbar jest użyteczny do oceny zachowania osi podczas ruchu interpolowanego, ale nie zastępuje pomiarów prostoliniowości ani laserowej kontroli pozycjonowania na całym zakresie przesuwu.
Wybór metody powinien wynikać z rodzaju błędu. Jeśli frezowane otwory mają prawidłowy rozstaw, lecz interpolowane okręgi są zniekształcone, test ballbar będzie szczególnie przydatny. Jeśli problem dotyczy długości wymiaru na dużym przejeździe osi, większą wartość diagnostyczną zapewni pomiar laserowy.
Nie należy też traktować pojedynczego detalu testowego jako pełnego dowodu sprawności. Na jego wymiary wpływają przecież również zużycie narzędzia, siły skrawania, zamocowanie materiału i temperatura.
Jak przeprowadzić odbiór obrabiarki po relokacji i nie utrwalić błędów?
Najbardziej kosztowna pomyłka pojawia się wtedy, gdy serwis zaczyna modyfikować parametry kompensacji CNC, zanim zakończy kontrolę mechaniczną. Kompensacja pozycjonowania może ograniczać określone błędy osi, ale nie zastąpi prawidłowej geometrii konstrukcji. Co więcej, jeżeli później zostanie zmienione podparcie maszyny, wcześniejsze korekcje mogą stracić ważność.
Dlatego odbiór po relokacji powinien przebiegać w określonej kolejności:
- Kontrola instalacji i warunków pracy. Sprawdzenie posadowienia, podpór, kotwienia, elementów transportowych, zasilania, smarowania i bezpiecznego ruchu osi. Trzeba też zabezpieczyć kopię parametrów CNC, tabel kompensacyjnych i danych referencyjnych sprzed relokacji.
- Wypoziomowanie i kontrola geometryczna. Usunięcie skręcenia, sprawdzenie prostopadłości, prostoliniowości oraz ustawienia wrzeciona. Wszelkie korekty mechaniczne powinny poprzedzać zmianę kompensacji sterowania.
- Pomiary dokładności ruchu. Wykonanie testów ballbar lub pomiarów laserowych w zakresie uzasadnionym wymaganiami produkcji. Wyniki należy zapisać wraz z długością badanego przejazdu, temperaturą, warunkami rozgrzania i uzyskanymi odchyłkami.
- Próba obróbkowa i odbiór jakościowy. Wykonanie reprezentatywnego detalu, pomiar krytycznych wymiarów niezależną metodą oraz porównanie wyników z wymaganiami dokumentacji technicznej.
Zakres odbioru zależy przede wszystkim od rodzaju obrabiarki i tolerancji produkowanych elementów.
Przykładowo, centrum trzyosiowe wykonujące nieskomplikowane detale z tolerancją ±0,20 mm nie musi automatycznie przechodzić pełnej kalibracji objętościowej po każdej relokacji. Jeżeli podparcie, geometria, pozycjonowanie w istotnym zakresie i próba obróbkowa spełniają wymagania, dalsze pomiary mogą nie mieć ekonomicznego uzasadnienia.
Inaczej wygląda sytuacja przy centrum pięcioosiowym obrabiającym elementy z tolerancją ±0,01 mm. Tu nawet poprawne wyniki osi X, Y i Z nie potwierdzają jeszcze dokładności współpracy osi liniowych i obrotowych. Trzeba sprawdzić geometrię osi obrotowych oraz parametry kinematyczne, w tym kompensację położenia punktu narzędzia, jeśli sterowanie korzysta z funkcji TCP/RTCP.
Liczą się również warunki cieplne. Po przeniesieniu maszyny w pobliże bramy hali lub źródła ciepła wyniki mogą zmieniać się między zmianami produkcyjnymi. Dla porównania: stalowy element o długości 1000 mm przy wzroście temperatury o 5°C wydłuża się o około 0,06 mm. Nie oznacza to identycznego błędu obrabiarki, ale pokazuje skalę wpływu temperatury na ocenę dokładności. Przy precyzyjnej produkcji nie wolno porównywać wyników uzyskanych w różnych stanach termicznych bez uwzględnienia tego wpływu.
Odbiór powinien kończyć się protokołem zawierającym wartości rzeczywiste, dopuszczalne odchyłki oraz informację o wykonanych regulacjach. Same adnotacje „geometria OK” lub „maszyna wypoziomowana” nie pozwalają później ustalić, czy dokładność uległa pogorszeniu.
Pełna diagnostyka wymaga wyłączenia obrabiarki z produkcji i dostępu do odpowiednich przyrządów. Nie zawsze trzeba jednak zlecać wszystkie pomiary naraz. Najpierw należy ustalić krytyczne tolerancje detali i stan mechaniczny maszyny, a następnie dobrać zakres badań. Oszczędzanie przez pominięcie pomiarów krytycznych jest pozorne – jedna seria odrzuconych detali potrafi przekroczyć koszt prawidłowego odbioru.
FAQ – najczęstsze pytania o geometrię obrabiarki po relokacji
Czy po każdej relokacji obrabiarki trzeba ponownie sprawdzać geometrię?
Tak. Co najmniej w zakresie wskazanym przez producenta oraz wynikającym z wymagań produkcji. Zakres pomiarów będzie inny dla prostej tokarki konwencjonalnej, a inny dla precyzyjnego centrum pięcioosiowego.
Czy test ballbar wystarczy do potwierdzenia dokładności maszyny CNC?
Nie. Jest skutecznym narzędziem diagnostyki ruchu interpolowanego, ale nie daje pełnego potwierdzenia dokładności liniowego pozycjonowania, prostoliniowości prowadnic ani wszystkich parametrów geometrycznych.
Czy po relokacji trzeba od razu zmieniać kompensację błędów osi?
Nie. Najpierw należy sprawdzić podparcie, geometrię i rzeczywiste błędy pozycjonowania. Zmiany parametrów wykonuje się dopiero na podstawie pomiarów, po zabezpieczeniu poprzednich nastaw.
Od czego zacząć, jeśli obrabiarka po przeprowadzce produkuje niedokładne detale?
Od sprawdzenia podparcia i skręcenia korpusu w kilku pozycjach osi, a następnie prostopadłości i dokładności pozycjonowania. Nie należy zaczynać od zmiany programu CNC ani tabel kompensacyjnych. Najpierw usuwa się błędy mechaniczne, później koryguje pozycjonowanie, a na końcu potwierdza wynik na detalu kontrolnym.
Więcej informacji na: https://hmservice.pl


